激光切割件下料后边缘有毛刺,多数是参数没匹配好,不是设备本身的问题。
先看切割速度,速度太快熔渣来不及吹走,挂渣就留在板的下表面。
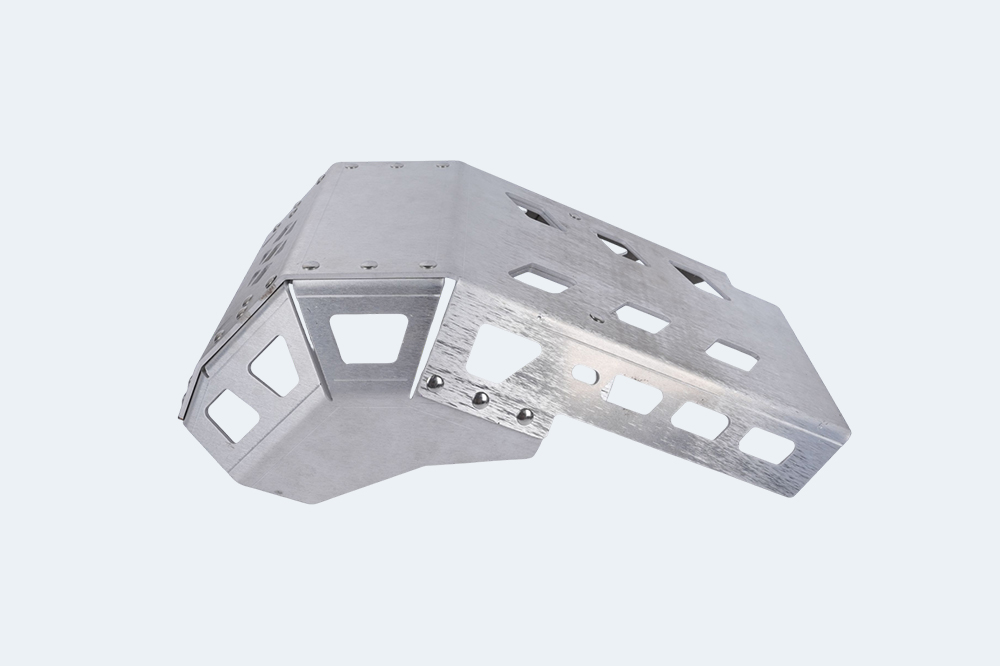
功率不足同样会挂渣,薄板用了厚板参数,或者厚板功率跟不上,断面都是粗糙的。
辅助气体压力要够,氧气切碳钢时压力偏低,熔渣排不干净。
焦点位置偏了,切缝上宽下窄,下边缘挂渣明显,调焦点之前先试切一段。
喷嘴用久了内壁积渣,气流散乱,换一只新喷嘴毛刺就少很多。
板材表面有锈或者有油,激光吸收率不一致,切出来一段好一段差。
毛刺不大的件用去毛刺机走一遍,效率比人工锉高,批量件建议上设备。
薄板可以拿砂带机或砂轮片手工修,注意别把倒角磨大,影响装配贴合。
不锈钢件的挂渣偏硬,普通锉刀吃力,用专用去渣片更省事。
去毛刺后要清掉残渣,尤其是孔内和折弯线上,残渣会影响折弯精度。
激光切割件的切口有热影响区,后续要折弯的件,切口方向尽量避开折弯受力侧。
氮气切割不锈钢断面干净、毛刺少,但气耗高,按工件要求取舍。
排版时把共边的件分开切,能减少切缝数量,毛刺总量也跟着降。
小孔切割先打穿孔点,穿孔参数不对,孔口容易崩边。
检验按图纸要求看,毛刺高度超过允差的挑出来返修,别混进成品。
长期做同类件,把参数整理成工艺卡,换班也不至于做出两种质量。