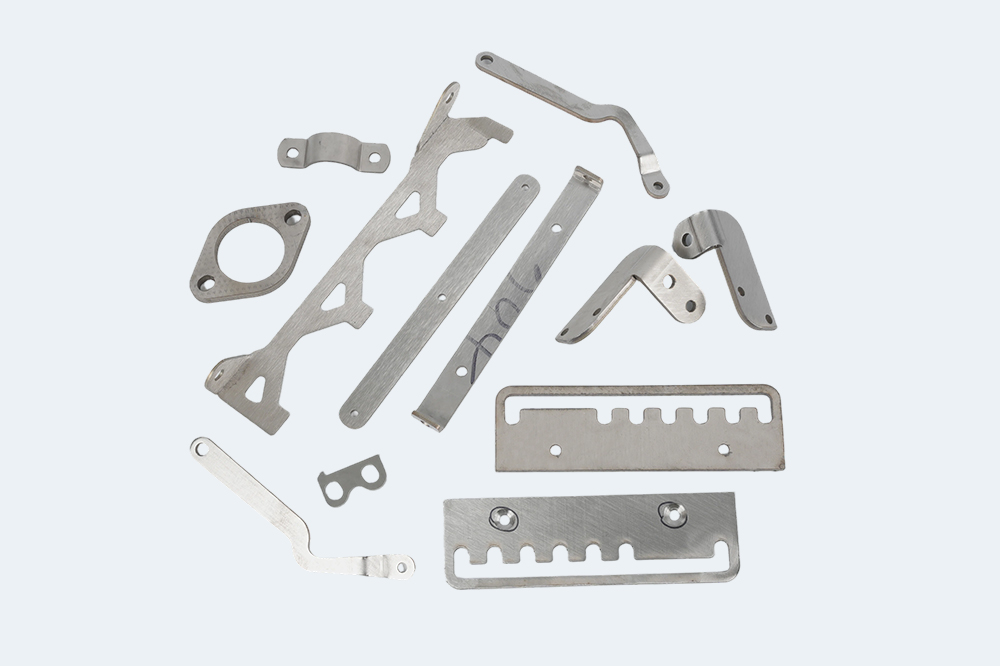
冲压件非标定制,先谈的不是价格,是模具和批量。
批量小的活开硬模不划算,用简易模或者激光下料再折弯,成本能压下来。
模具材质按批量选,几千件用普通模具钢够用,几十万件要考虑硬质合金。
冲压件的圆角半径不能太小,太小应力集中,冲出来容易开裂。
拉伸件要算展开料,展开算小了拉裂,算大了起皱,先试模再定料片尺寸。
材料牌号和料厚要写清,同牌号不同批次的力学性能有差异,冲压表现也不一样。
冲裁间隙按料厚取,间隙大了断面有塌角,间隙小了模具磨损快。
孔到板边的距离要留够,太近冲裁时边缘会被拉变形。
表面要求高的件,模具型面要抛光,压伤和划痕大多来自模具本身。
折弯件注意回弹,角度补偿在模具上做好,靠事后校形费工还容易开裂。
模具的定位要可靠,靠人工对位的,做久了尺寸就漂。
头几件做好全尺寸检测,确认没问题再连续冲,中途按批次抽检。
模具保养周期按冲次定,刃口磨钝了不及时修,毛刺会越来越大。
后处理比如镀锌、喷粉,膜厚会影响配合,图纸上标注清楚。
小批量试产阶段把问题暴露出来,量产后再改模,成本高得多。
交货前按图纸逐项对,尤其是装配尺寸,单件合格装配不上也白做。