非标件加工怕的是图纸没吃透就开机,做出来尺寸对不上装配。
先确认材质和热处理要求,同一张图换个材质,切削参数和加工余量都要跟着改。
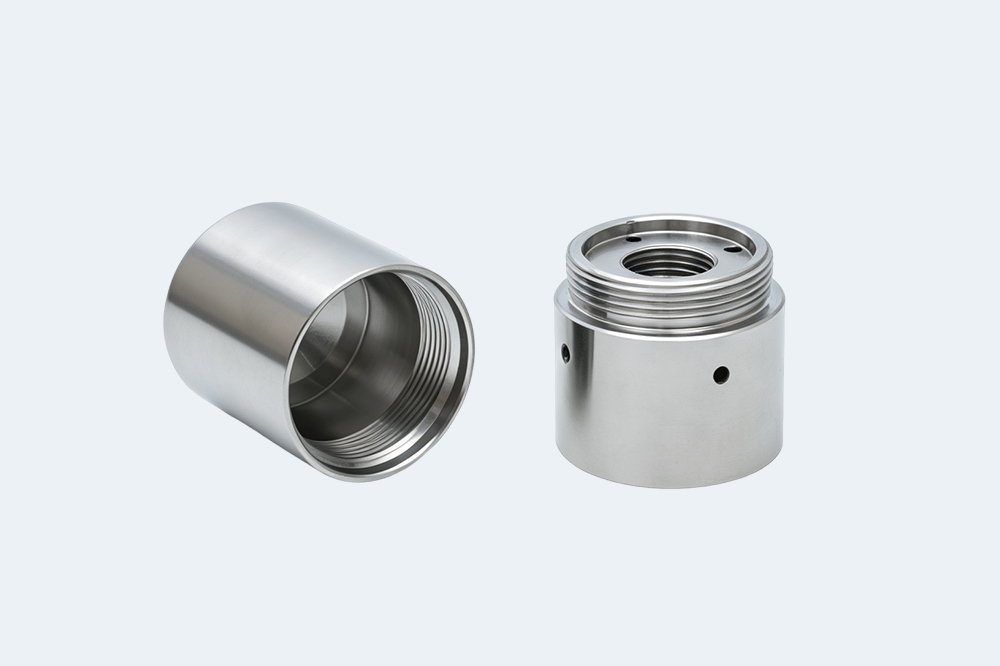
公差标注要逐项看,配合面、定位面、非配合面要求不一样,加工顺序也随之不同。
图纸上的基准尽量统一,设计基准和加工基准不一致时,先跟对方沟通怎么换算。
形位公差容易被忽略,平面度和垂直度超差,装配时螺栓孔就对不上。
表面粗糙度按功能区标注,密封面要求高,普通结构面不必一刀切按高要求做。
螺纹孔的规格和深度要核对,盲孔攻丝的退刀空间不够,丝锥容易断在孔里。
材料下料前核对牌号和材质证明,混料做出来的表面看不出,用起来才暴露。
小批量打样时把关键尺寸全部检出,只量一两个部位,后面很容易整批走偏。
装夹方式影响变形,薄壁件夹太紧,松开就回弹,尺寸当场超差。
焊接件要留焊后加工余量,焊缝收缩量按板厚估,直接做到尺寸往往还要返修。
图纸上写了表面处理的,提前说清颜色和膜厚,镀层厚度会改变配合尺寸。
交期紧的活先安排长工序的件,热处理和表面处理外协要占几天,别都压到收尾。
验收方式提前定,用三坐标还是卡尺,检测手段不同,判定结果可能不一样。
图纸有疑问当场问,凭经验猜一处,后面可能整批返工。
做完一批把实际参数和遇到的问题记下来,下次同类件能少走弯路。